Bransjyheter
Hjem / Nyheter / Bransjyheter / Tilpasset gummiekstrudering vs. støping: De viktigste forskjellene og hvordan du bestemmer deg


2026-10-05
En innkjøpsingeniør sender én tilbudsforespørsel for en EPDM-forseglingsprofil og mottar to svært forskjellige tilbud: en fra en ekstruder, en fra en støper. Den ekstruderte versjonen koster mindre per meter, men den kan ikke danne 90-graders bøyningen i hver ende. Den støpte versjonen håndterer bøyningen enkelt, men den har en verktøyladning flere ganger høyere. Det er den praktiske virkeligheten av tilpasset gummiekstrudering vs. støping: to prosesser som starter fra samme blanding, men likevel divergerer fullstendig i geometri, pris, toleranser og ledetid.
Kjernedefinisjon
Gummiekstrudering er en kontinuerlig profildannende prosess: uherdet gummi presses gjennom en dyseåpning, og tverrsnittet forblir identisk langs hele lengden. Gummistøping er en hulromsbasert batchprosess: hver del dannes uavhengig inne i et lukket verktøy under varme og trykk.
Støping er det riktige valget når delen har en tredimensjonal form som ikke kan trekkes gjennom en dyse; ekstrudering er det riktige valget når delen er en lang tetning med konstant profil, kantlist eller slange.
Ved kompresjonsstøping sitter et forhåndsformet emne av blanding i et åpent hulrom, pressen lukkes, varmeherder gummien og det dannes flash langs skillelinjen. Overføring og sprøytestøping følger det samme hulromsprinsippet, men er forskjellig i hvordan massen kommer inn i verktøyet. Ekstrudering, derimot, bruker en skrue eller ram for å skyve en kontinuerlig stripe gjennom en formet åpning; profilen herdes deretter i en varmluftovn, et saltbad eller en autoklav før den kuttes i lengde.
Beslutningen starter med deltegningen, ikke materialet. Begge rutene aksepterer EPDM, silikon, naturgummi og de fleste syntetiske forbindelser. Det som fikser prosessen er om geometrien er kontinuerlig og prismatisk eller diskret og tredimensjonal.
Hvis en del trenger et identisk tverrsnitt i to meter, er ekstrudering den eneste økonomiske prosessen; hvis den trenger underskjæringer, avtrappede diametre, bosser eller innstøpte innsatser, er støping nødvendig.
Ekstrudering gir en ubegrenset lengde av et fast tverrsnitt. Profilen kan være solid, hul eller ko-ekstrudert med et annet materiale, men formen kan ikke variere langs lengden. Støping reproduserer et lukket tredimensjonalt hulrom på hver syklus, slik at funksjoner som innvendige gjenger, monteringsflenser og stoffforsterkede membraner blir mulig. Diagrammet nedenfor sammenligner de to prosessene på tvers av fem tekniske attributter.
Sammenligning av prosessevne, skala 0-10
Høyere er bedre på hver egenskap. Poeng er retningsmessige sammenligninger for typiske tilpassede gummiprosjekter.
En pålitelig tommelfingerregel: hvis tverrsnittet forblir identisk i mer enn 300 mm, vinner ekstruderingen nesten alltid på prisen. Hvis formen varierer langs lengden, er støping den eneste veien.
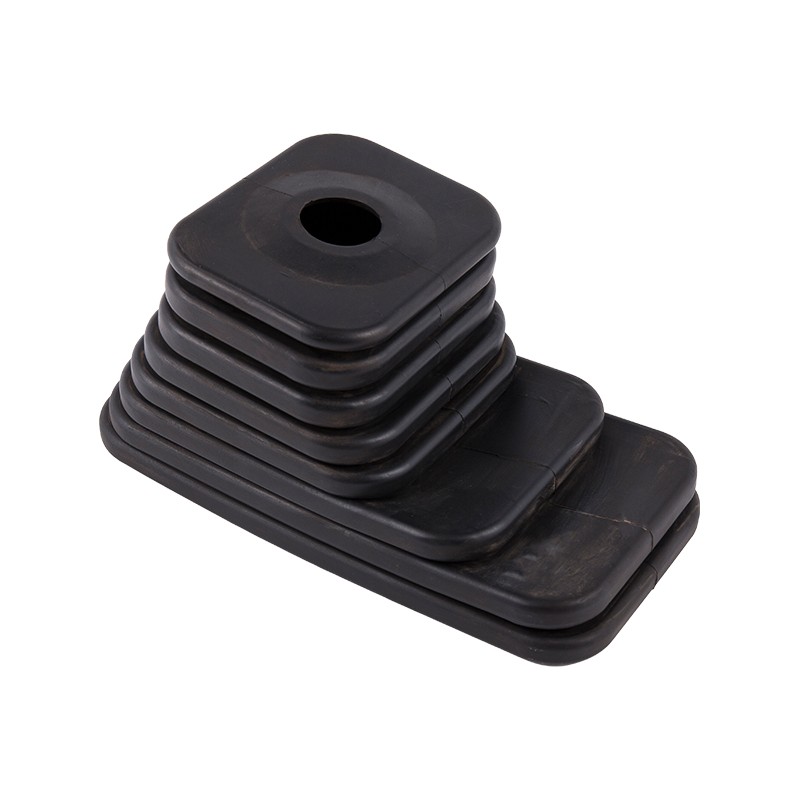
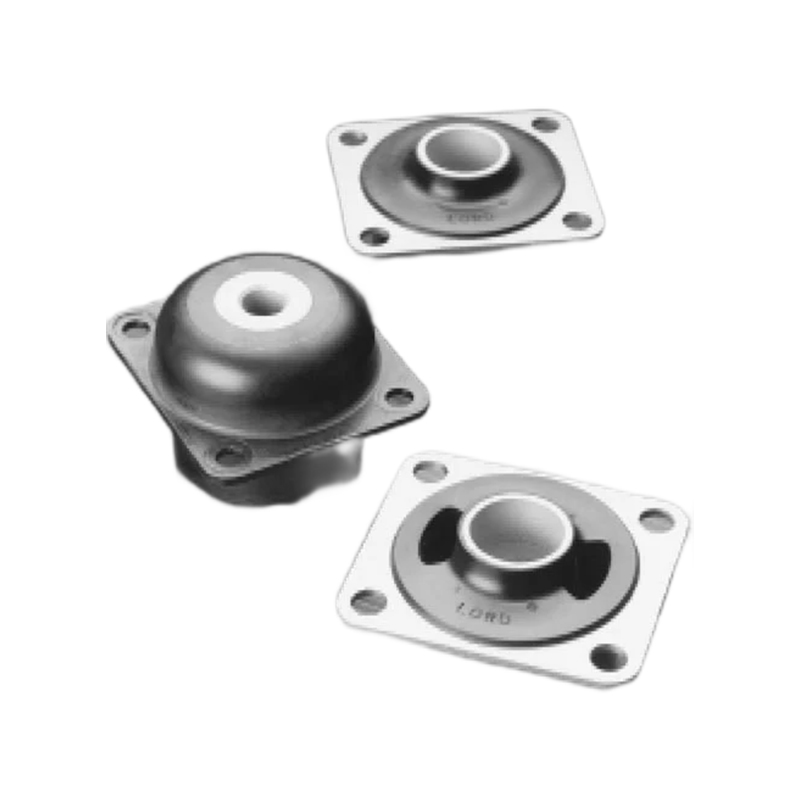
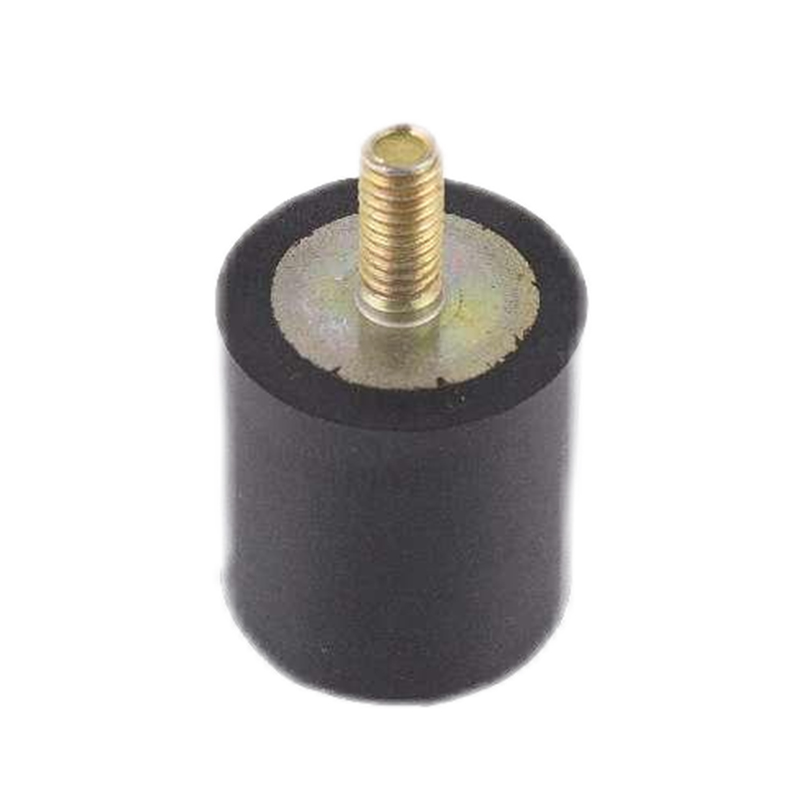
Ta en gummibelg som brukes som et girskiftestøvdeksel: dens viklinger endrer diameter langs aksen, så ingen rett dyse kunne produsere den. Den delen er støpt i et todelt hulrom, og den samme logikken gjelder for kabelgjennomføringer, hetter og vibrasjonsfester.
 EPDM Gummi Gear Shifter Boot Bellow Støvdeksel Denne EPDM-belgen passer til girskiftende støvdeksler med varierende diameter, støpt for komplekse former som ekstrudering ikke kan produsere. Den tilbyr bevist vær- og ozonbestandighet for bilbruk. Se produkt →
Ekstrusjonsdyser koster en brøkdel av en kompresjonsform med flere hulrom, men kostnadskurvene per del krysser når volumet stiger og det støpte verktøyet blir amortisert.
En enkel ekstruderingsdyse for en solid eller hul profil lander vanligvis i hundrevis av dollar, mens en produksjonskomprimerings- eller overføringsform med hulromsinnsatser vanligvis går i tusenvis. Ekstrudering starter også produksjonen raskere fordi prøvekjøringen er kortere enn muggprøvetaking. Når et støpt verktøy når stabil tilstand, er imidlertid syklustider på ett til fem minutter per herding typiske for mellomstore deler, og verktøy med flere hulrom multipliserer produksjonen per syklus. Over omtrent 50 000 deler per år kan støping derfor gi en lavere enhetskostnad på geometrisk komplekse deler.
Den samme delen kan lande på hver side av delefilteret avhengig av antall hulrom. En støpeform med fire hulrom deler verktøykostnaden over fire deler per syklus, noe som trekker break-even-punktet ned sammenlignet med et verktøy med enkelt hulrom. Disse områdene kommer fra typiske prosjekttilbud i stedet for en fast prisliste; eksakte tall skifter med profilstørrelse, hulromantall og sammensetning. Det som betyr noe er formen på kostnadskurven, ikke det nøyaktige punktet der den krysser.
Støpte deler holder tettere kontroll på kritiske tetningsflater fordi hulrommet fikserer hver overflate, mens ekstruderte profiler har løsere tverrsnittstoleranser og ikke kan fange innlegg under prosessen.
| Attributt | Ekstrudering | Støping |
| Tverrsnittstoleranse | /- 0,3-0,8 mm typisk | /- 0,1-0,3 mm på kritiske dim |
| Kuttlengdetoleranse | /- 1-2 mm | Delhøyde festet med hulrom |
| Metall- eller plastinnsatser | Ikke mulig in-line | Festes under herding |
| Underskjæringer og sidehandlinger | Ikke mulig | Mulig med lysbilder eller sammenleggbare kjerner |
| Overflatetekstur | Die-trukket finish | Hulromskontrollert, kan tekstureres |
For en dørtetning for kommersielle kjøretøy gir den ekstruderte pæreprofilen det rimelige konstante tverrsnittet, mens det støpte hjørnestykket produserer den stramme radien som en rett dyse ikke kan. De fleste værisoleringssystemer for biler bruker begge deler.
Hardhet forskyver også balansen. Svært myke forbindelser under 30 Shore A er lettere å kontrollere i støping fordi hulrommet støtter overflaten under herding; ekstrudering av svært myke profiler krever forsiktig håndtering for å unngå forvrengning før vulkanisering.
Toleransehistorien er ikke en enkel seier for støping. Ekstrudering holder utmerket konsistens langs trekkretningen og er ofte foretrukket for lange rette forseglingsløp, hvor skjøting av støpte segmenter vil skape lekkasjebaner. Hos Tosun ekstrudering produksjonslinje , blir profiler kontinuerlig vulkanisert og deretter kuttet til kundelengder, noe som holder økonomien attraktiv for deler målt i meter i stedet for millimeter.
Den riktige prosessen er satt av fire begrensninger: nødvendig geometri, årlig volum, dimensjonstoleranse, og om det er behov for innsatser eller seksjoner med flere materialer.
De fleste feil prosessvalg kommer fra å prise geometrien først og volumet dernest. Snu den rekkefølgen, og avgjørelsen blir klarere.
For en liten gjennomføring som tetter en kabel som går gjennom et plateplate, er geometrien kort, veggen tynn, og antall deler er ofte høyt. Denne kombinasjonen peker på støping, med et verktøy med flere hulrom som avskrives raskt. For en meterlang kanal som beholder et vindusglass, er ekstrudering den eneste fornuftige veien.
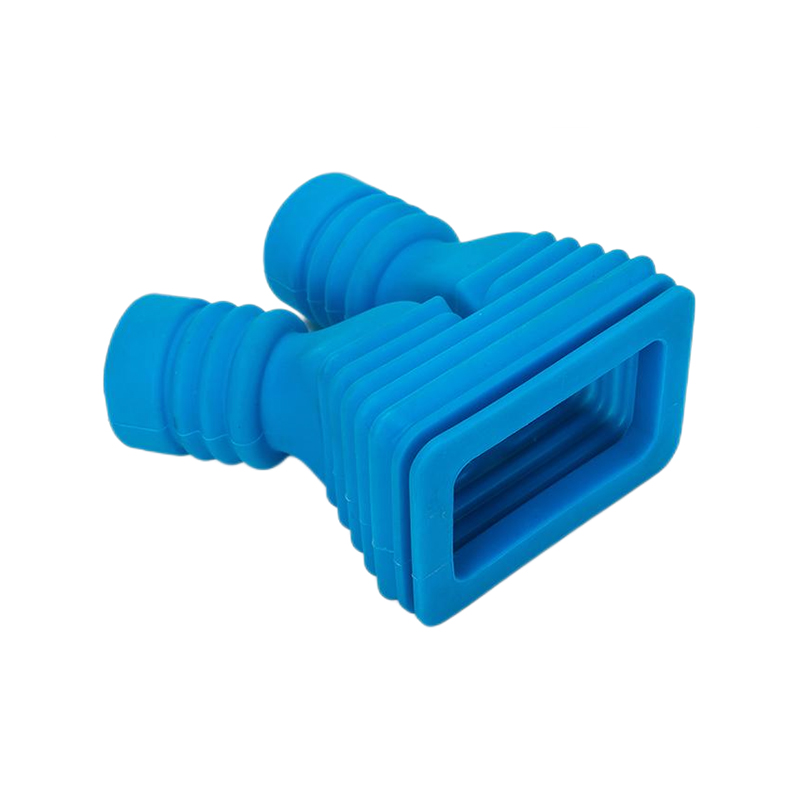
 Tilpassbar gummigjennomføring for kabel- og ledningsbeskyttelse En støpt gjennomføring beskytter kabler som går gjennom paneler og er ideell for høyvolumproduksjon. Tilgjengelig i EPDM, NBR, CR eller NR med justerbar hardhet og flere størrelser. Se produkt →
Den mest kostnadseffektive tilpassede gummikomponenten kombinerer ofte en ekstrudert konstant seksjon med støpte hjørner, ender eller limte innsatser, noe som betyr at produsenten bør kjøre begge prosessene internt.
Jiaxing Tosun Rubber & Plastic Co., Ltd. driver materialblanding, slangepreparering, støping og ekstrudering på ett sted, med 12 formdesign- og formuleringsingeniører og et teknisk inspeksjonsteam på 20 personer. Denne kombinasjonen er viktig fordi en hybriddel, for eksempel en kjøleslange med støpte albuer på en ekstrudert rett bane, trenger én teknisk eier for toleranse og levering, ikke to leverandører som forhandler om en limskjøt.
Vanlige hybrideksempler inkluderer:
Når en enkelt leverandør kontrollerer både ekstruderingsformen og kompresjonsformen, er overgangen mellom prosessene designet på tegnebrettet, ikke lappet på samlebåndet. Støpte-til-ekstruderte skjøter testes som komplette sammenstillinger før frigjøring.
Det er også her bindingskompetanse kommer inn i bildet. Et støpt gummi-til-metall-feste som absorberer vibrasjoner har en innsats som må holde seg på linje under herding; en ekstrudert værtetning har ingen innsats i det hele tatt. Å forstå hvor innsatsen går avgjør vanligvis hvilken formvariant som brukes på bedriftens molding produksjonslinje .
 Ekstruderte vindu- og dørpakninger i forskjellige elastomerer Disse ekstruderte tetningene gir værbestandighet for dører og vinduer på tvers av transport, konstruksjon og marine sektorer. Velg mellom EPDM, CR, silikon eller FKM med tilpassbare farger. Se produkt →
Nei. Ekstrudering danner en kontinuerlig profil og kan ikke plassere en innsats inne i dysen. Innsatser støpes enten inn under herdesyklusen eller limes etterpå i en sekundær operasjon.
Støping oppnår typisk strammere toleranser på kritiske tredimensjonale funksjoner, med /- 0,1-0,3 mm vanlig på hulromskontrollerte dimensjoner. Ekstrudering holder presis tverrsnittsgeometri i trekkretningen, men har løsere profiltoleranser, vanligvis /- 0,3-0,8 mm.
Nei. Ekstrudering har en lavere inngangskostnad for verktøy, men støping kan bli billigere per del ved store volumer fordi verktøy med flere hulrom herder flere deler per syklus og eliminerer sekundære sammenføyningstrinn på komplekse geometrier.
Ja. Leverandører som kjører begge prosessene, som Jiaxing Tosun Rubber & Plastic Co., Ltd., kan designe hybridsammenstillinger med ekstruderte seksjoner og støpte detaljer under ett kvalitetssystem, som forenkler toleranser, testing og levering.
Rask svar: ekstrudering for lange konstante profiler, støping for komplekse 3D-deler og en hybrid tilnærming når begge funksjonene vises i én enhet.
Produktsenter
Gummi for å sette inn liming Ekstruderte gummiprodukter Gummislange Tilpassede støpte produkterRaske lenker
Kontakt oss
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rettigheter forbeholdt.
Tilpasset gummi- og plastprodukter Fabrikk