Bransjyheter
Hjem / Nyheter / Bransjyheter / Fra tegning til levering: Hvordan tilpassede gummiprodusenter støtter OEM-utviklingssykluser


2026-10-12
En OEM-utviklingssyklus for en tilpasset gummikomponent starter når en ingeniør slipper en tegning og stiller ett spørsmål: kan denne delen støpes, i dette materialet, med denne toleransen, raskt nok til å beskytte en lanseringsdato? For belg, pakninger, slanger og limte fester, skjuler 12 til 18 uker mellom tegning og levering vanligvis mer risiko enn kostnad. Hos Jiaxing Tosun Rubber & Plastic Co., Ltd., en spesialtilpasset gummiprodusent som driver et 15 000 kvadratmeter stort anlegg i Jiaxing, Kina, komprimeres vinduet til 9 til 10 uker fordi design-for-manufacturability (DFM) gjennomgang, materialvalg, formdesign, prøvetaking og inspeksjon kjører parallelt i stedet for i sekvens. Forskjellen mellom en komponentleverandør og en utviklingspartner viser seg de første fem arbeidsdagene etter at tegningen kommer.
En tilpasset gummiprodusent komprimerer et OEM-program ved å kjøre seks arbeidsstrømmer samtidig: DFM, sammensetningsdefinisjon, verktøy, prøvetaking, validering og serieproduksjon. Hver arbeidsstrøm tilhører en annen funksjon internt, men OEM ser dem som én tidslinje. Ingeniørteamet styrer forutsetninger om muggflyt og krymping, materialteamet blander og tester prøveblandinger, verktøyverkstedet kutter stål, og inspeksjonsteamet utarbeider måleplaner. Når disse teamene rapporterer til én prosjekteier, unngår OEM den klassiske feilmodusen der en form ankommer før blandingen er validert.
| Utviklingsfasen | OEM-beslutning | Gummileverandøraksjon | Typisk varighet |
| Utgivelse av tegning | Låsgeometri, toleranser, overflatefinish | DFM-gjennomgang, formbarhetssjekk, krympeinngang | 3-5 dager |
| Materialdefinisjon | Still inn krav til temperatur, væske, ozon og belastning | Sammensatt anbefaling med testdata | 5-7 dager |
| Verktøydesign | Godkjenn formkonsept og hulromantall | Stålkvalitet, skillelinje, portplassering | 7-14 dager |
| Prøvetaking | Test passform, funksjon og tetning | Prøvestøping, dimensjonsrapport, første artikkel | 10-21 dager |
| Validering | Utholdenhet og miljøtest sign-off | Batchtesting, materialsertifikater, PPAP-fil | 2-4 uker |
| Produksjonsrampe | Planlegg linjeforsyning og sikkerhetslager | Prosesskontroll, sluttkontroll, pakking | Kontinuerlig |
Legg merke til overlappingen. DFM-gjennomgangen fullføres mens OEM-en fortsatt fullfører driftssyklusen, og formdesign begynner før sammensetningsvalideringen avsluttes når leverandøren kjører forsøk parallelt. For et støpt deksel som en girskiftesko eller en opphengsbelg, brukes den samme formen som produserer den første artikkelen senere til serieproduksjon, så godkjenningsprøver gjenspeiler reell prosessevne.
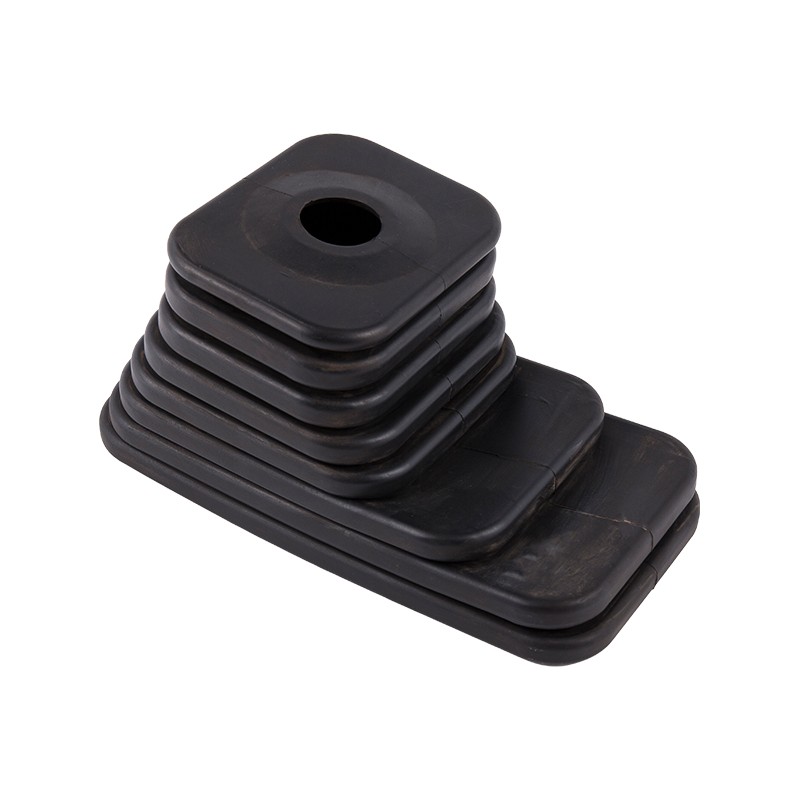
 EPDM Gear Shifter Boot Bellow Støvdeksel for bilapplikasjoner Denne EPDM-belgen beskytter girskiftesystemer med temperaturmotstand fra -40°C til 150°C. Den fleksible designen passer til passasjer-, kommersielle og terrengkjøretøyer, noe som gjør den relevant under gjennomgang av formgodkjenning for første artikkelprøver. Se produkt →
Når DFM er avskrevet, flyttes verktøyet til molding produksjonslinje samme uke godkjenner OEM støpeformkonseptet.
Hastigheten og kvaliteten på DFM-tilbakemeldinger forteller en OEM om en tilpasset gummiprodusent vil beskytte utviklingssyklusen eller konsumere den. En dyktig leverandør svarer i løpet av tre til fem arbeidsdager med betonginnganger: trekkvinkel, skillelinje, veggtykkelsesbalanse og formkrympeverdier. EPDM viser lineær formkrymping på omtrent 1,8 prosent til 2,5 prosent; silikon kan nå 3,0 prosent til 3,5 prosent. Hvis hulrommet kuttes uten krympekompensasjon, kan en 50-millimeters tetningsleppe forskyves med mer enn én millimeter, nok til å mislykkes i en lekkasjetest.
Design for produksjonsdyktighet i gummi betyr å verifisere at hver geometrisk funksjon kan støpes, fjernes fra formen og måles innenfor den angitte toleransen før noe stål kuttes.
Materialvalg fikser formdesign, herdesyklus og enhetspris, så en tilpasset gummiprodusent bør foreslå blandingen før du siterer verktøyet. Tegningen navngir ofte en generisk elastomer; leverandøren konverterer det til en spesifikk forbindelse med en Shore A-hardhet, et servicevindu og kompresjonsdefinerte mål. EPDM motstår ozon og vær fra -50°C til 150°C og passer til radiatorslanger, dørpakninger og belg. Silikon holder fleksibiliteten fra -60°C til 230°C for elektriske pakninger og hetter. NBR håndterer olje og drivstoff. Naturgummi absorberer vibrasjoner som fester og støtfangere.
| Elastomer | Serviceutvalg | Nøkkelstyrke | Typiske OEM deler |
| EPDM | -50°C til 150°C | Ozon-, vær- og vannbestandighet | Radiatorslanger, dørpakninger, belg |
| Silikon | -60°C til 230°C | Termisk stabilitet, lavt kompresjonssett | Pakninger, hetter, elektrisk tetning |
| NBR | -30°C til 100°C | Motstand mot olje og drivstoff | Oljeslanger, drivstofftetninger |
| Naturgummi | -50°C til 80°C | Elastisitet og rivestyrke | Vibrasjonsfester, støtfangere |
Når en flenspakning må holde trykk og varme i samme skjøt, er EPDM med lavt kompresjonssett den vanlige grunnlinjen, og testlaboratoriet bør levere data om kompresjonssett og volumsvelle før formgodkjenning.
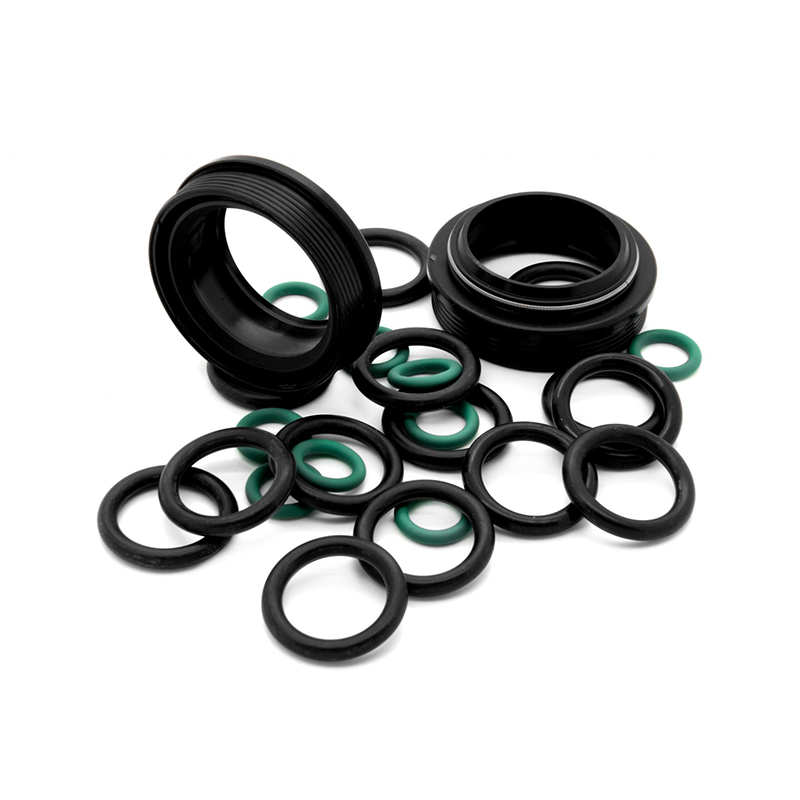
 Flensede gummipakninger og tetninger i flere elastomeralternativer Dette pakningsutvalget dekker EPDM, NBR, silikon, FKM og mer, med bruksområder innen væske- og trykktetting. Kompresjonssettdata er viktige for flensskjøter, så det passer inn i konteksten for materialvalidering før formgodkjenning. Se produkt →
Parallell prøvetaking, der formkonstruksjon, materialprøver og dimensjonell inspeksjon overlapper hverandre, komprimerer OEM-utviklingssyklusen fra omtrent 18 uker til omtrent 10 uker. Et konvensjonelt program beveger seg i rekkefølge: vent på formen, vent på materialet, vent på testrapporten. Ved parallell prøvetaking kuttes verktøystål mens blandingspartiet blandes, og de første skuddene måles samme uke som formen poleres.
Totalen synker fra 18 uker til 10 uker fordi ingen fase venter på at den forrige skal fullføres. For kontinuerlige profiler skifter den samme parallelle logikken til gummi ekstrudering produksjonslinje , hvor dyseforsøk erstatter muggforsøk.
En tilpasset gummiprodusent får OEM-leveringsrollen bare når serieproduksjon har de samme toleransene som de godkjente prøvene viste. Oppskalering er der små leverandører svikter: en del som målt perfekt i prøverommet driver når den samme formen går på produksjonstrykk. Tosun reduserer dette med mer enn 250 ansatte, inkludert 12 formdesign- og formuleringsingeniører og et teknisk inspeksjonsteam på 20 medlemmer, inne i en 18 000 kvadratmeter stor bygning.
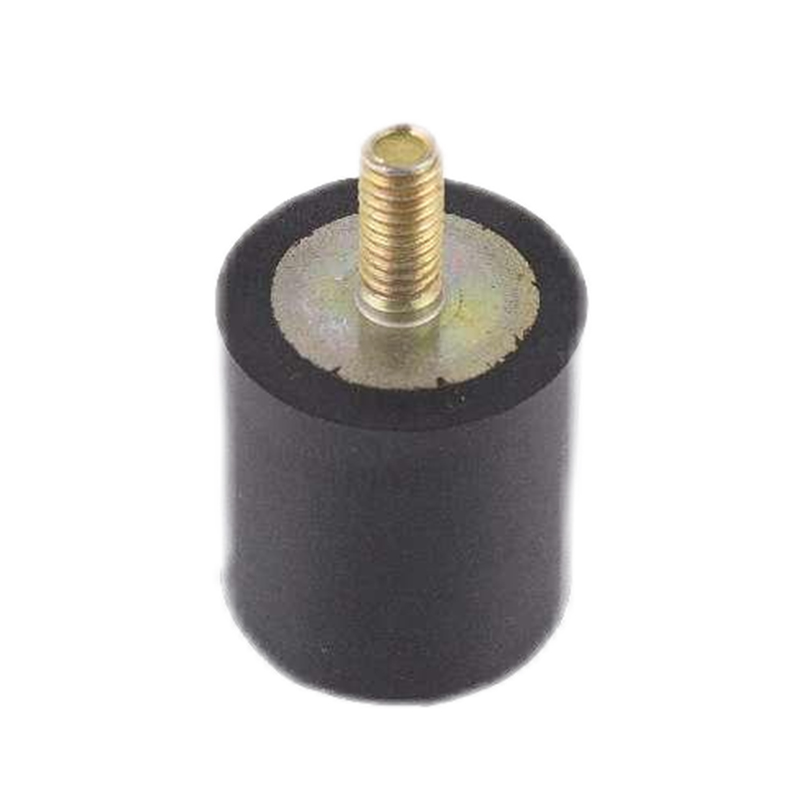
Inspeksjonsteamet porterer materiale, deler i prosess og ferdige varer, og laboratoriet på stedet støtter testforespørslene OEM-kunder vanligvis legger inn i PPAP-en. Vibrasjonsfester er den klareste multimaterialkassen: en stålinnsats, et gummielement og et herdebundet grensesnitt blir en komponent som må overleve gjentatte belastningssykluser.
 Gummivibrasjonsisolasjonsfester for kjøretøy og industrielt utstyr Disse festene kombinerer gummi med stålinnsatser for motor-, førerhus- og transmisjonsapplikasjoner, og tilbyr høy lastekapasitet og vibrasjonsdemping. De illustrerer deler av flere materialer som er relevante for PPAP-dokumentasjon og krav til materialsertifisering. Se produkt →
Produksjonsdelgodkjenningsprosess er dokumentasjonspakken en OEM bruker for å bekrefte at en leverandørprosess kan produsere deler konsekvent innenfor tegningstoleranser. Den inkluderer dimensjonsrapporter, materialsertifikater og kapasitetsdata.
Leveringspålitelighet avhenger av materialplanlegging, ikke flaks. En bekreftet tidsplan med prøverapporter og batchtestresultater gir OEM-kjøperen et klart signal om at lanseringsdatoen er beskyttet.
En fem-minutters sjekkliste før en tegning forlater skrivebordet ditt forhindrer de vanligste forsinkelsene i en OEM-gummiutviklingssyklus.
For en støpt EPDM- eller silikondel er en typisk syklus 12 til 18 uker. Med parallell prøvetaking og et integrert verktøyverksted kan den samme delen nå PPAP på 9 til 11 uker, avhengig av geometriens kompleksitet og antall iterasjonsrunder.
Tegningen skal angi funksjonelle toleranser, driftstemperaturområde, væske- eller medieeksponering, hardhet i Shore A, påkrevde sertifiseringer og årlig volum. Å legge til driftsmiljøet hjelper produsenten med å anbefale riktig elastomer før verktøyet starter.
En dyktig produsent bruker et dedikert inspeksjonsteam, et testlaboratorium, prosesskontroller og PPAP-dokumentasjon. Tosun, for eksempel, driver 20 tekniske inspeksjonsmedarbeidere og et laboratorium på stedet for å utstede materialsertifikater og dimensjonsrapporter for hver batch.
Støpte deler bruker lukkede hulrom og passer belg, pakninger, plugger og fester; Ekstruderte deler løper gjennom en dyse for å danne kontinuerlige profiler som værlister og kanaltetninger. Valget endrer verktøytid, samplingslogikk og DFM-tilbakemeldinger du mottar.
Produktsenter
Gummi for å sette inn liming Ekstruderte gummiprodukter Gummislange Tilpassede støpte produkterRaske lenker
Kontakt oss
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rettigheter forbeholdt.
Tilpasset gummi- og plastprodukter Fabrikk