Bransjyheter
Hjem / Nyheter / Bransjyheter / Hvorfor in-house formdesign er viktig for tilpasset gummidelkvalitet og ledetid


2026-10-26
En Nier 1-kjøper sender et teknisk endringsvarsel for en kompresjonsstøpt gummigjennomføring: veggtykkelse opp 0,3 mm, hardhetsmål flyttet fra 60 til 65 Shore A. Hvis leverandøren sender denne revisjonen til en ekstern verktøybutikk, venter kjøperen en uke på et tilbud og to til på det modifiserte verktøyet. Hvis leverandøren designer og maskinerer formen internt, blir revisjonen normalt tilbudt innen 48 timer og første prøvedeler er på benken om fem dager. Det gapet er derfor intern formdesign har betydning for tilpasset gummidelkvalitet og ledetid.
For en tilpasset gummikomponent er ikke formen en produksjonsdetalj; det er produktdefinisjonen. Kavitetsgeometri, krympekompensasjon, ventilering, blinkspor og skillelinjeposisjon avgjør om delen tetter, passer og overlever driftssyklusen. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), en gummiprodusent i Jiaxing med mer enn 250 ansatte, behandler formdesign som en intern ingeniørfunksjon: 12 formdesign- og formelingeniører jobber i samme bygning som materialblanding, støping og ekstrudering, og et teknisk inspeksjonsteam på 20 personer måler resultatene.
Intern formdesign komprimerer en gjentakelse av verktøy fra uker til dager fordi gjennomgang av tegninger, bearbeiding av hulrom og prosess-tilbakemeldinger skjer under ett tak.
Hver designrevisjon på et kjøpt verktøy følger den samme langsomme ruten: gummistøperen sender endringen din videre til en ekstern verktøybutikk, butikken ansetter på nytt, tilpasser jobben til timeplanen, bearbeider hulrommet, sender prøvedeler og venter på tilbakemelding. To eller tre sykluser av dette på et enkelt program kan slette et helt startvindu. Et internt verktøyteam hopper fullstendig over tilbuds- og planleggingstrinnene.
Forskjellen er sammensatt over et programs liv. Hver PPAP-runde, materialendring og feltfiks treffer den samme sløyfen. Tosuns tilpasset støpt slangeprogram for OEM-kjølesystemer holdt skjemaet gjennom en rekke sammensatte revisjoner fordi hver enkelt flyttet direkte fra formelingeniøren til den interne verktøybenken i stedet for på tvers av byen.
Toleransekartet til en trykkstøpt gummidel er fast når hulrommet utformes, ikke når pressen lukkes.
Gummi krymper etter herding, og det krymper ikke jevnt. Avhengig av polymer, fyllstoffmengde og durometer, beveger en typisk EPDM- eller NBR-blanding 1,5-3,5 % mellom hulrom og avkjølt del. En ekstern verktøybutikk bruker vanligvis en bokført verdikrympingsfaktor på kundetegningen. Når materialet eller prosessen skifter, blir den gjetningen til dimensjonale avvisninger. En intern designer bruker krympeverdier målt på den faktiske blandingen, verifiserer resultatet på den første prøvekjøringen og korrigerer hulrommet før produksjonen starter.
| Beslutning om formdesign | Hva den kontrollerer | Typisk feil ved utkontraktering |
| Tillegg for krymping av hulrom | Endelige ytre og indre dimensjoner | Deler kjører overdimensjonert eller underdimensjonert hos PPAP; geometri avvist |
| Skillelinje og blinkspor | Blinktykkelse, trimmeanstrengelse, tetningsoverflate | Rivemerker og lekkasjebaner på pakningens tetningslepper |
| Ventilasjonsplassering | Luftfeller, strikkelinjer, hulromsfylling | Tomrom i hjørner med siste fylling svikter under press |
| Utkast og utkast layout | Demolding stress og del forvrengning | Tynne belgvegger strekker seg eller deler seg under stripping |
| Kavitetsstål og overflatefinish | Slipp oppførsel og overflatetekstur | Sticking i produksjonen; overflatedefekter på tetningsflater |
Planleggingstoleranse mot en kjent prosess er det som skiller en gummidel som består inspeksjon av første artikkel fra en som trenger tre runder med verktøyjusteringer. En pakning med en 0,4 mm tetningsleppe, en belg med en 1,2 mm vegg eller et flensfeste med festede innsatser er alle avhengig av det samme: et hulrom designet av personene som skal kjøre det.
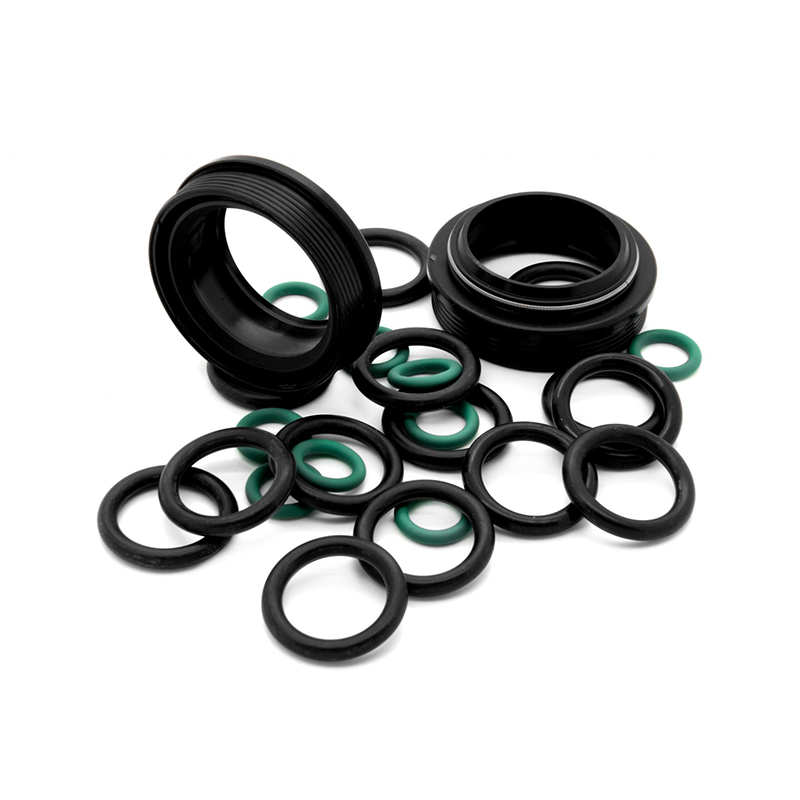
 Flensede gummipakninger og tetninger for dimensjonstoleranseplanlegging Denne produktsiden beskriver flensede gummipakninger på tvers av flere sammensetninger, og støtter avsnittets fokus på hulromsdesign og toleranseplanlegging. Gjennomgå materialalternativer og forseglingsapplikasjoner for å tilpasse sammensetningens oppførsel med forutsagt krymping og flyt. Se produkt →
Formgeometri og gummiblanding må utvikles sammen fordi krymping, flyt og bindingsadferd endres når hver side endres.
En hardhetsjustering fra 60 til 70 Shore A endrer flytoppførsel og krymping etter herding. En bytte fra EPDM til en silikonblanding endrer trekkvinkler, ventilering og slippbehandling. Hvis sammensatt utvikling og formdesign sitter i forskjellige organisasjoner, utløser hver materialjustering en kostbar verktøyskjæring. Når de samme ingeniørene eier begge, er formen utformet mot den faktiske herdekurven og formuleringen justeres for å fylle hulrommet rent.
Krympekompensasjon is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Komplekse deler gjør den gjensidige avhengigheten synlig. En gummibelg med tynne korrugerte vegger trenger presis flyt og avstøpningsgeometri; en stoffforsterket membran trenger kontrollerte deformasjonssoner som er på linje med hulrommets kontur; et gummi-til-metall-bundet feste trenger bindingslinjeplassering tilpasset til innleggstoleranser. Tosun parer sine 12 formdesign- og formelingeniører på akkurat disse produktgruppene, så en tegningsendring forblir innenfor én tilbakemeldingssløyfe.
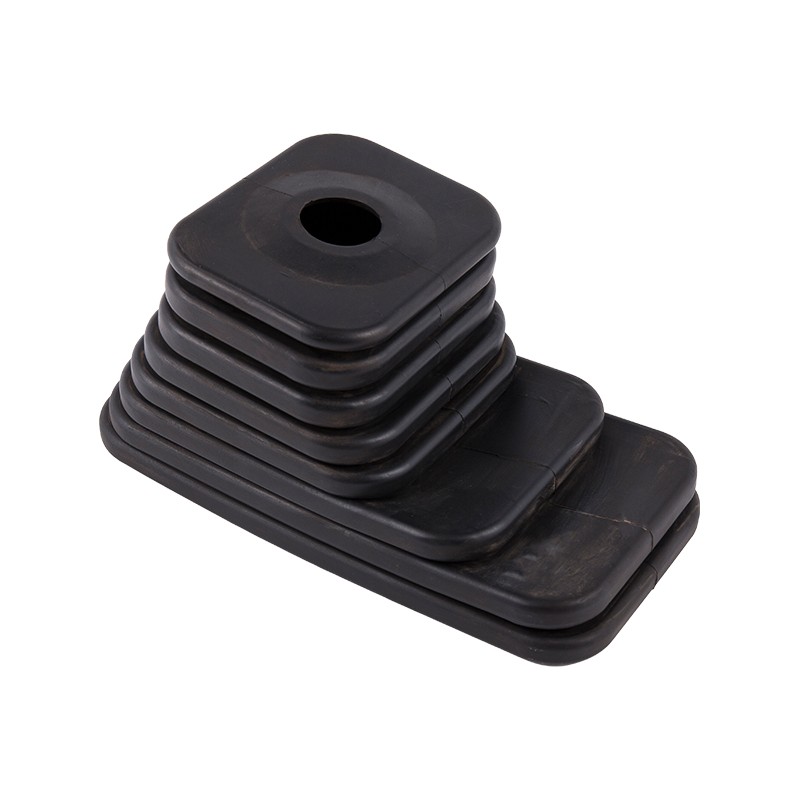
 EPDM Gear Shifter Boot Bellows med tilpasset formdesign Den foregående teksten fremhever tynne korrugerte vegger og bindingslinjeplassering, og denne belgsiden spesifiserer EPDM-ytelsesområder og tilpasningsalternativer. Den demonstrerer hvordan interne formingeniører håndterer kompleks avformingsgeometri for bilapplikasjoner. Se produkt →
Du kan verifisere intern formdesignevne med fire direkte spørsmål, uten å be om en fabrikkomvisning.
Den samme revisjonen gjelder for enhver leverandør du vurderer. Hva en dyktig intern butikk viser med tall, kan en outsourcet modell vanligvis ikke.
| Revisjonsområde | Bevis på reell intern kapasitet | Rødt flagg |
| Ingeniørteam | Utnevnt formdesign- og formelingeniører | Vi kjøper verktøy fra en partnerbutikk |
| Maskinering | Internt CNC, EDM eller wire-cut cavity arbeid | All hulromsbehandling er underleverandør |
| Revisjonshistorikk | Datert journal fra endringsforespørsel til rettssak | Ingen poster; omarbeid absorbert lydløst |
| Inspeksjon av første artikkel | Laboratoriemåling samme dag og QC-signering | Deler sendes ut til inspeksjon etter uker |
Når en leverandør består alle fire kontrollene, skifter kjøpsbeslutningen fra pris per verktøy til total ledetid og førstegangskvalitet på tvers av programmet. Den samme standarden gjelder enten delen er en flat pakning eller en gummi-til-metall festet montering; den bondede monteringen krever ganske enkelt mer av formdesign, fordi innsatsposisjon og bondekrone bor i samme hulrom.
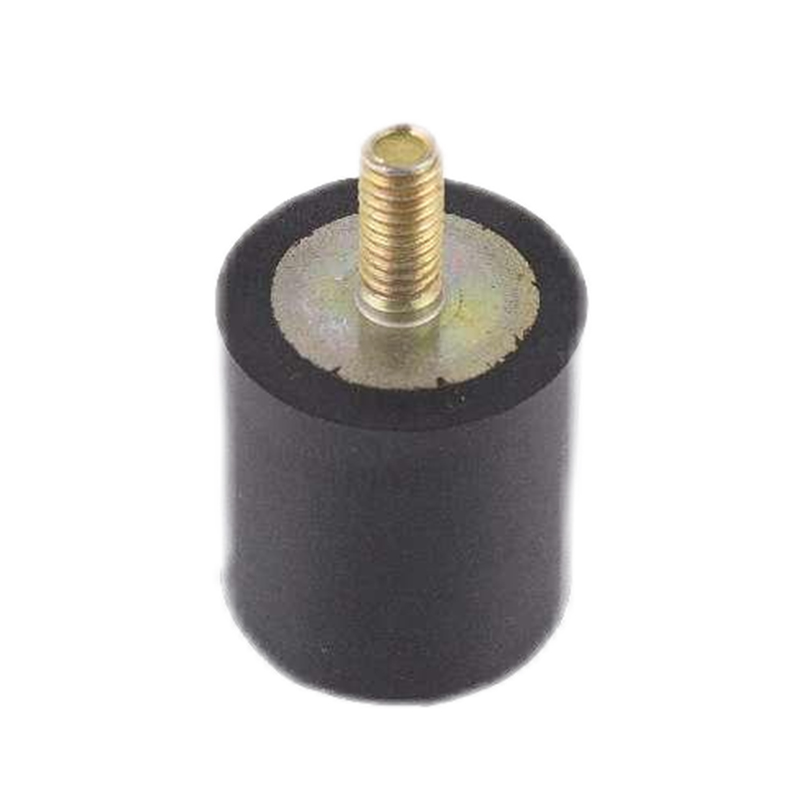
 Gummi vibrasjonsisolerende fester for bonded cavity design Denne monteringssiden viser EPDM, NBR og tilpassbare forbindelser med lastkapasitet og vibrasjonsisolasjonsdetaljer. Den passer til diskusjonen om gummi-til-metall fester, og viser hvordan innsatsposisjon og bindingskrone er adressert i hulromsdesignet. Se produkt →
På et typisk tilpasset program fullføres den første verktøydesignen på 2-4 uker internt mot 6-10 uker gjennom en ekstern verktøybutikk. For revisjoner under PPAP eller etter feltfeil er gapet 3-5 dager mot 2-4 uker per sløyfe.
Ikke av seg selv. Strangere toleranser kommer fra å designe hulrommet mot den faktiske blandingens krymping og flyt, og deretter måle første artikler med samme team. Intern formdesign skaper forholdene for den sløyfen; det garanterer ikke resultatet alene.
Ja. Selv en flat pakning avhenger av krympekompensasjon, plassering av blitsspor og plassering av skillelinjen. Enklere deler har også den minste ingeniørmarginen, så et unøyaktig hulrom vises som avslag i den første produksjonskjøringen.
Still de fire revisjonsspørsmålene: ingeniørens antall ansatte, plassering av hulromsmaskinering, revisjonsposter og responstid for første artikkel. En leverandør med reelle interne evner vil svare på alle fire med navn, datoer og målte resultater.
Produktsenter
Gummi for å sette inn liming Ekstruderte gummiprodukter Gummislange Tilpassede støpte produkterRaske lenker
Kontakt oss
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rettigheter forbeholdt.
Tilpasset gummi- og plastprodukter Fabrikk